

Sala 102, Building 13, Area A, Wanyang Zhongchuang Park, Ganyao Town, Jiashan County, Zhejiang China.
Se la quotazione di un elemento di fissaggio risulta essere una frazione del prezzo di lavorazione, la differenza è quasi sempre dovuta al processo di stampaggio a freddo. Una testata a freddo multistazione tira il filo avvolto, taglia uno spezzone del volume esatto e lo ribalta nella forma all'interno di stampi chiusi a temperatura ambiente, spesso a 100-400 pezzi al minuto quasi senza scarti.
Questa è la risposta breve e spiega le tre cose che interessano agli acquirenti: la resa del materiale rimane vicina al 100%, la resistenza alla fatica aumenta perché il flusso del grano segue la parte anziché essere tagliato attraverso di essa e il costo unitario crolla una volta ammortizzata l’attrezzatura. Le domande più difficili sono più ristrette. Di quanti colpi ha bisogno una determinata geometria? Quanta deformazione subirà il filo prima di rompersi? Quali tolleranze possono essere mantenute senza una seconda operazione?
Un'intestazione fredda non è una singola stampa. È una catena di operazioni completata in meno di un secondo e ogni passaggio prepara il metallo per quello successivo. La sequenza seguente è tipica per una macchina a tre stampi e quattro colpi che esegue un bullone esagonale da un filo a basso tenore di carbonio da 5,5 mm a 8 mm.
Il filo lascia la bobina, passa attraverso i rulli raddrizzatori e viene tirato in avanti dai rulli di alimentazione che misurano l'esatta lunghezza dello spezzone. Un coltello da taglio taglia quindi il filo contro una matrice di taglio. Quella faccia tranciata conta più di quanto sembri: un taglio angolato o sbavato diventa un giro o una piega tre colpi dopo, e nessuna operazione di finitura lo rimuove dopo.
Il primo colpo squadra lo spezzone e lo preforma ad un diametro che potrà essere inserito nello stampo successivo senza deformarsi. Il secondo colpo ribalta la testa e riduce il gambo per estrusione. Il terzo colpo rifinisce la testa, la faccia della rondella e lo smusso. Le parti con un gambo lungo sotto una testa grande, come i bulloni con spallamento a gradini e i bulloni con testa a T, di solito necessitano di stazioni aggiuntive perché ogni colpo può spostare solo una certa quantità di metallo alla volta.
Le parti solide vengono tagliate per rimuovere la bava; le parti cave vengono forate con un punzone che spinge una lumaca fuori dal gambo. I fili vengono arrotolati tra filiere piatte o cilindriche, che spostano il metallo invece di tagliarlo e lasciano il grano che scorre continuamente attraverso le radici del filo.
La lavorazione di un bullone da barra taglia la grana. Ogni radice del filo e ogni raccordo finiscono con le fibre metalliche che attraversano il percorso di sollecitazione, che è esattamente il punto in cui iniziano le cricche da fatica. La stampaggio a freddo fa il contrario: le fibre si piegano attorno al filetto testa-gambo e corrono parallele al gambo, quindi una fessura deve attraversare la fibra invece di seguirla.
Anche la lavorazione a freddo aumenta la forza. Gli acciai a basso contenuto di carbonio e al boro come il 10B21 si incrudiscono abbastanza da far sì che un bullone formato raggiunga il grado 8.8 dopo la bonifica, mentre l'acciaio inossidabile austenitico come il 304 ottiene una resistenza allo snervamento misurabile semplicemente dalla deformazione. Questo è anche il motivo per cui le filettature rullate tollerano un precarico maggiore rispetto alle filettature tagliate della stessa dimensione nominale. La geometria del filo è più forte, non semplicemente più liscia.
Ogni materiale ha un limite su quanto lontano può essere spinto in un colpo solo. Come regola generale, un gambo non supportato può essere ribaltato fino a circa 2,5 volte il suo diametro originale prima che si deformi; sostenere il gambo all'interno di uno stampo aumenta il limite ma aggiunge attrezzature e costi. Superato il limite, il cedimento è prevedibile: crepe chevron all'interno del gambo durante l'estrusione all'indietro, giri in cui la superficie esterna si ripiega su se stessa o crepe di taglio che partono dall'estremità tranciata dello spezzone.
La lubrificazione è l’altro limite rigido. L'acciaio al carbonio è normalmente rivestito di fosfato e saponato, quindi il rivestimento trasporta il lubrificante nello stampo sotto pressione. L'acciaio inossidabile non accetta bene questo rivestimento e necessita di lubrificanti a base di ossalato o clorurati, che funzionano più lentamente e costano di più. L'alluminio si forma in modo pulito ma si deteriora rapidamente. Quando un pezzo viene descritto come impossibile da testare a freddo, la causa è solitamente una delle tre cose: eccessiva deformazione in una singola stazione, il trasportatore di lubrificante sbagliato o filo con diametro incoerente proveniente dalla fresatrice.
Le parti vuote si trovano proprio sul bordo di quella busta. L'estrusione all'indietro forma il foro mentre il diametro esterno è delimitato dalla matrice, quindi un punzone perfora il nastro rimanente, lasciando una parete senza giunture.
Bullone a flangia cava personalizzato per collegamenti di tubi dell'olio Bullone a flangia cava per collegamenti di tubi dell'olio, adatto alla produzione con testata fredda, offerto in acciaio al carbonio M12 x 55 mm con dimensioni, grado e finitura personalizzabili. Visualizza il prodotto → L'intestazione a freddo è economica per parte e costosa per configurazione. Gli utensili per un pezzo possono variare da poche migliaia a oltre diecimila dollari a seconda del numero di matrici, inserti in metallo duro e se sono necessarie stazioni di perforazione o rifilatura. Tale costo ha senso solo quando viene distribuito su un ciclo di produzione, motivo per cui il processo domina su volumi di decine di migliaia e perde rispetto alla lavorazione su volumi di centinaia.
| Itinerario | Resa materiale | Uscita tipica | Effetto sulla forza | Costo degli utensili |
|---|---|---|---|---|
| Direzione fredda | 95-99%. | 100-400 pezzi al minuto | Aumenta attraverso il flusso del grano e l'incrudimento | Elevato, ammortizzato sul volume |
| Lavorazione di viti | 50-70 per cento | 10-60 pezzi al minuto | Neutro o ridotto alle radici del filo | Basso |
| Stampaggio a caldo | 85-95%. | 30-90 pezzi al minuto | Neutro, necessita di successivo trattamento termico | Da moderato ad alto |
I numeri esatti cambiano con la dimensione e la qualità della parte, ma lo schema rimane valido. Il punto in cui la piegatura a freddo perde sulla carta è solitamente una parte che necessita comunque di una lavorazione secondaria: un foro trasversale stretto, un piano fresato o una tolleranza del foro che la matrice non può sostenere. Queste caratteristiche sono più economiche da aggiungere dopo la formatura piuttosto che forzarle nello stampo.
La maggior parte delle discussioni tra acquirente e fornitore risalgono a un disegno che non indica ciò che conta realmente. Un disegno di intestazione a freddo utilizzabile normalmente fissa quanto segue:
Nel reparto di produzione, l'ispezione segue la stessa logica. I primi campioni vengono controllati per quanto riguarda l'altezza della testa, il diametro del gambo e il calibro della filettatura. I controlli in-process rilevano l'usura dello stampo prima che esca dalla tolleranza. Un passaggio visivo finale cerca giri, crepe e teste poco riempite. Per le parti critiche per la sicurezza, il rilevamento delle crepe e i test di durezza dopo il trattamento termico sono standard anziché opzionali.
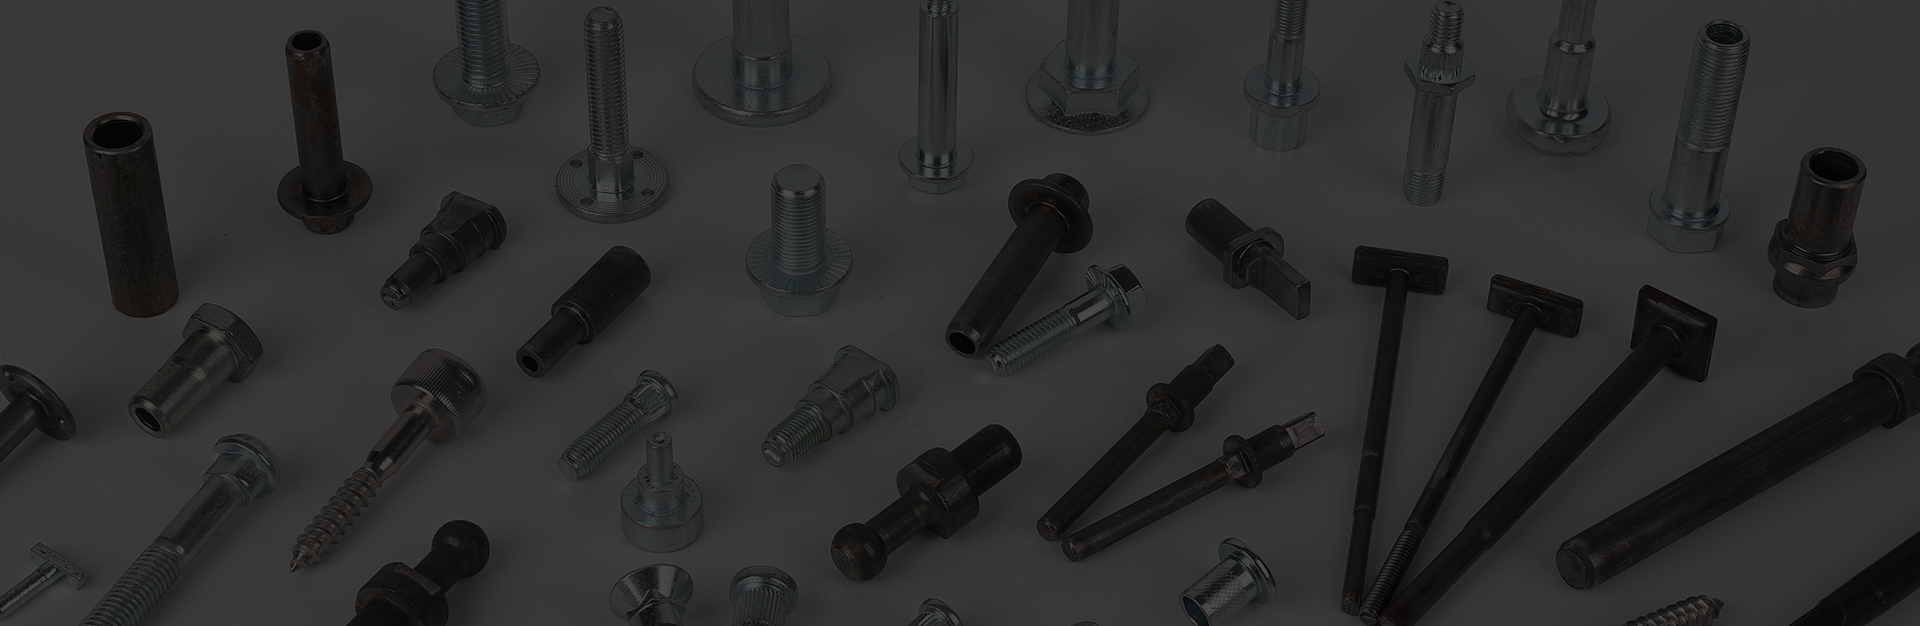
Poiché l'attrezzatura e il processo sono così strettamente collegati, il controllo di un fornitore sui propri stampi è importante quanto la macchina stessa. Un produttore che taglia i propri strumenti e gestisce internamente le testate può regolare una sequenza di colpi quando qualcosa inizia a rompersi, invece di rispedire il problema a terzi. Questa è la ragione pratica da guardare sfondo di fabbrica prima del listino prezzi. Le stazioni di fustellatura, l'inventario dei fili e i partner per il trattamento termico compaiono tutti nelle prime settimane di produzione.
Per le geometrie non standard, la conversazione dovrebbe iniziare con il disegno e l'applicazione piuttosto che con un numero di catalogo. Sviluppo di elementi di fissaggio personalizzati funziona meglio quando il fornitore conosce il percorso del carico, il materiale di accoppiamento e la coppia di assemblaggio, perché questi dettagli determinano la qualità del filo, il numero di colpi e il rivestimento.
La selezione del grado segue la stessa regola. Le parti soggette a precarico o vibrazioni elevati, compresi l'hardware di montaggio fotovoltaico, le staffe del telaio e i raccordi a pressione, di solito giustificano il boro o l'acciaio legato che viene bonificato dopo la formatura, con un rivestimento adatto all'ambiente.
Bullone per aratro a collo quadrato svasato placcato in zinco di grado 12.9 Bullone per aratro a testa svasata a collo quadrato ad alta resistenza per il fissaggio di impianti fotovoltaici, elencato come M12 x 45 mm con zincatura e opzioni personalizzate di dimensioni, qualità e finitura. Visualizza il prodotto → L'intestazione a freddo premia gli acquirenti che capiscono dove funziona e dove si ferma. Definisci la qualità del filo, mantieni realistiche le tolleranze critiche e separa le caratteristiche che devono essere formate da quelle che possono essere lavorate successivamente. Fatelo e il processo manterrà ciò che promette: scarti prossimi allo zero, parti più resistenti e costi unitari che la lavorazione non può eguagliare a livello di volume.
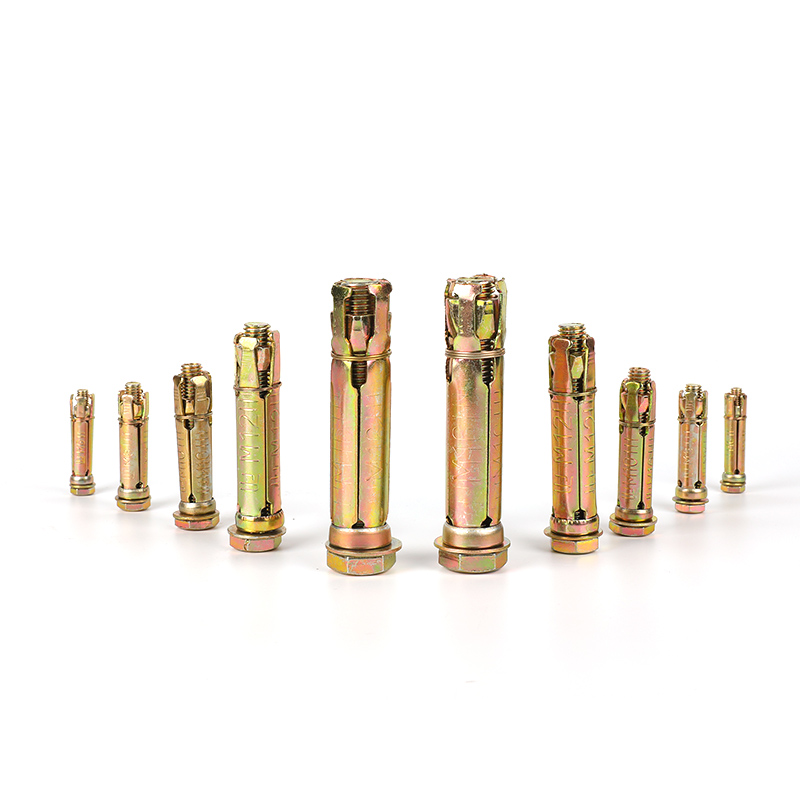
Gli ancoraggi di correzione includono bulloni, rondelle, noci e scudi cilindrici da 4 pc. Stringendo i bulloni, i tubi degli scudi si espandono e i...
Vedi i dettagli
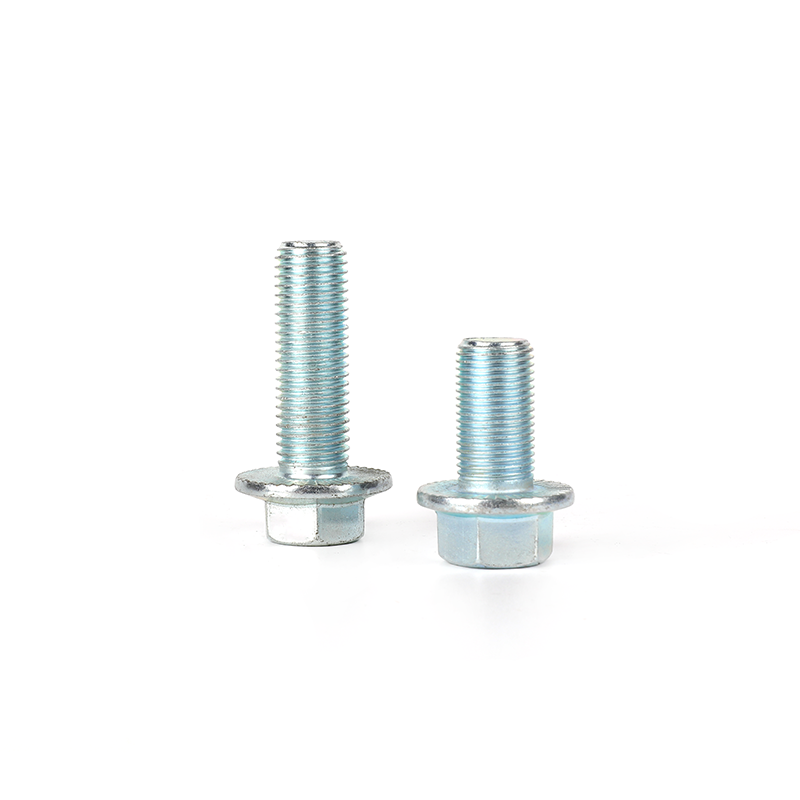
I bulloni della flangia sono appositamente utilizzati per collegare strettamente i tubi e i componenti con le flange. Produciamo bulloni flange son...
Vedi i dettagli
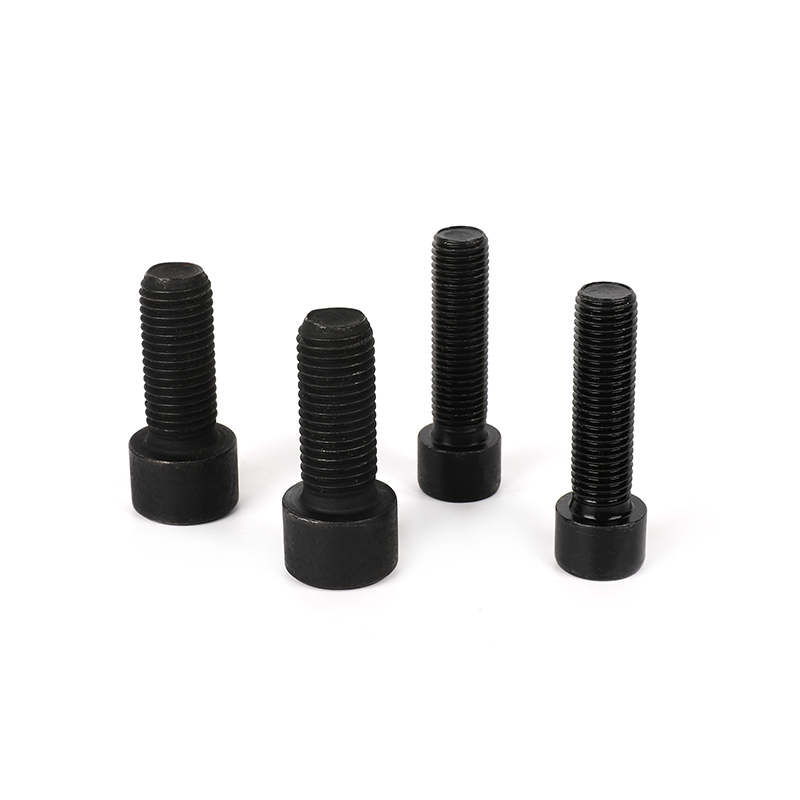
I bulloni dell'esagono esagonale a frotta a full-thread di ossido nero di grado 8.8 hanno un design esagonale interno e devono essere utilizza...
Vedi i dettagli
I bulloni esagonali a full-thread di ossido nero di grado 8.8 sono un dispositivo di fissaggio molto comune e richiede una chiave inglese o una chi...
Vedi i dettagli
Questo prodotto è realizzato in acciaio al carbonio di alta qualità e subisce un rigoroso processo di trattamento termico. Ha un'alta forza, u...
Vedi i dettagli
Questo bullone esagonale a full-thread a full-full-thread in acciaio inossidabile è una sorta di elementi di fissaggio in materiale in acciaio inos...
Vedi i dettagli
Questo semplice bullone a spalla di saldatura a testa piatta rotonda è un dispositivo di fissaggio adatto a una varietà di applicazioni di saldatur...
Vedi i dettagli
Questo bullone per aratro quadrato con contrastaggio a testa con contrappunti a testa di zinco di grado 12,9 presenta i vantaggi di alta precisione...
Vedi i dettagli